Cách cắt thép không gỉ hiệu quả bằng công nghệ laser
Cắt laser thép không gỉ mang lại độ chính xác cao, năng suất và khả năng lặp lại tốt cho cả tấm mỏng và tấm dày. Tuy nhiên, thép không gỉ có độ bền cao, bề mặt phản chiếu và khả năng giữ nhiệt mạnh. Do đó, việc cắt sạch phụ thuộc vào máy móc phù hợp, khí hỗ trợ, thông số và bảo trì đúng cách.
1. Chọn máy cắt laser phù hợp
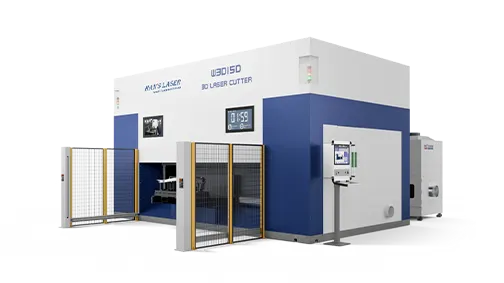
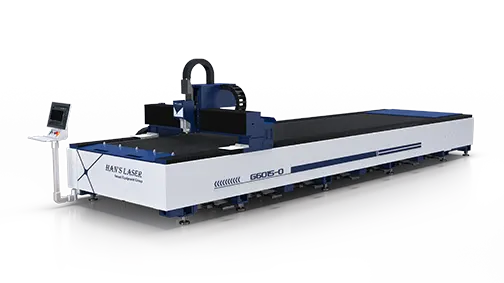
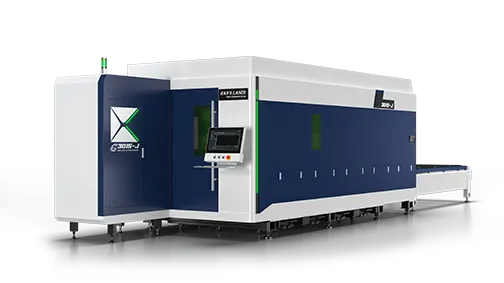
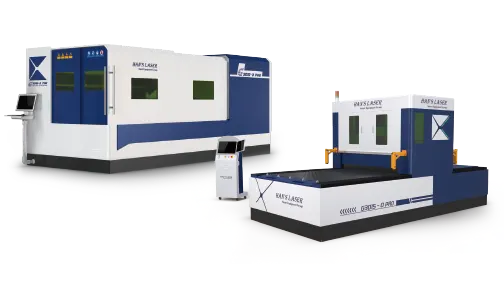
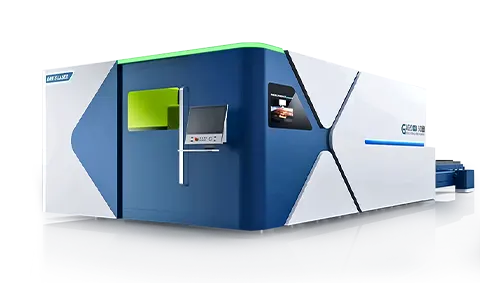
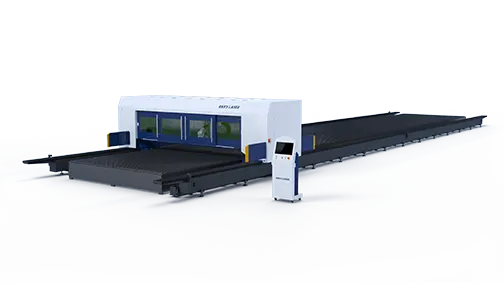
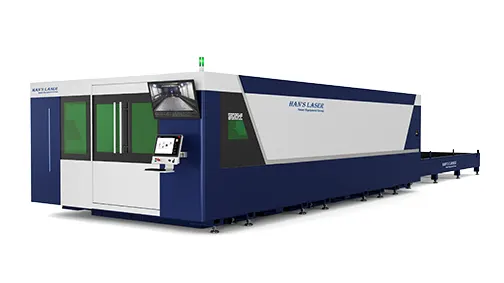
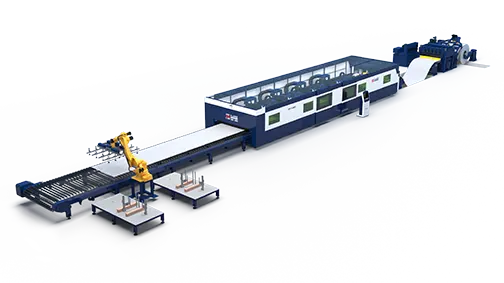
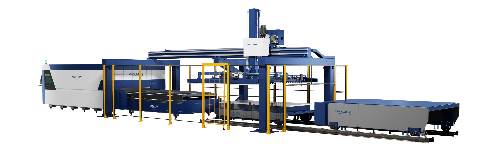
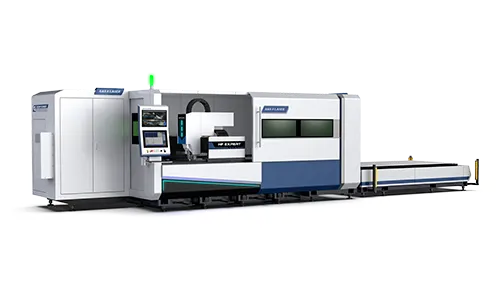
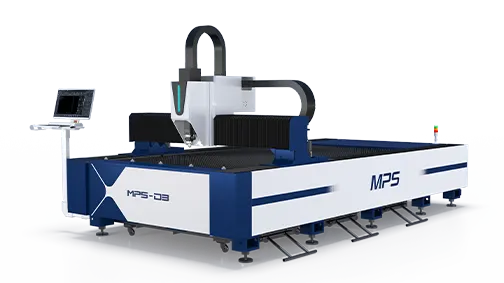
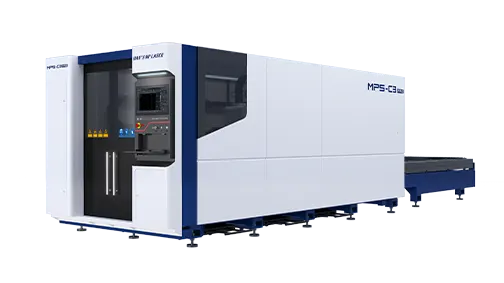
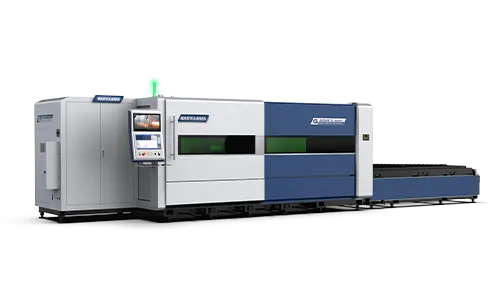
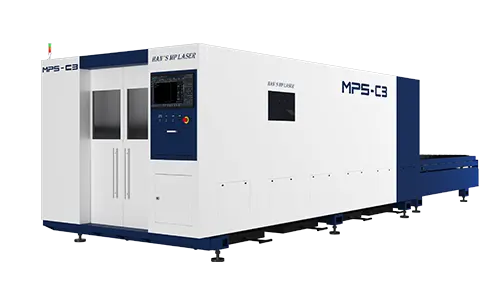
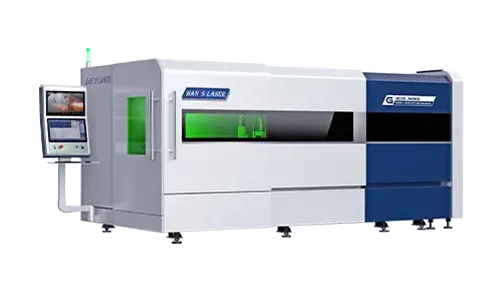
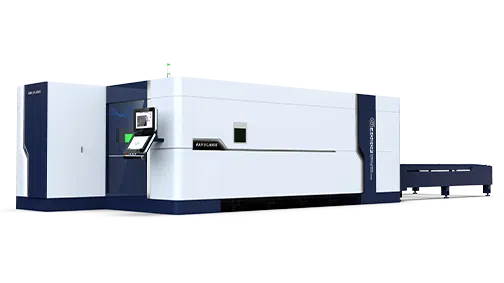
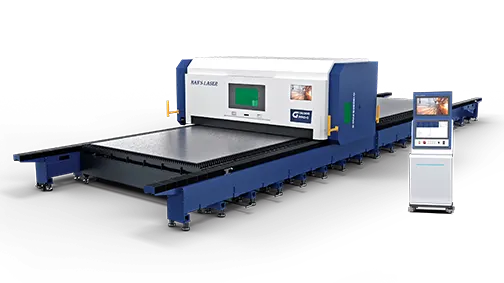
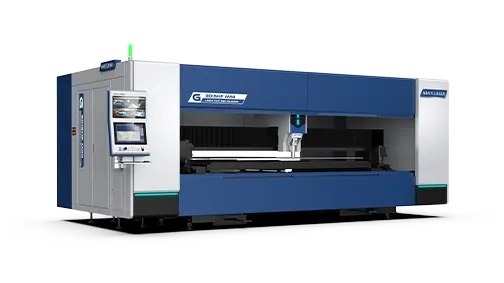
Chọn đúng máy là bước đầu tiên. Máy cắt laser thép không gỉ của Han's Laser được thiết kế cho các ứng dụng đòi hỏi khắt khe, cần hoạt động ổn định, điều khiển chuyển động chính xác và chất lượng cắt nhất quán.
Khi lựa chọn máy móc, hãy cân nhắc:
•Loại thép không gỉ, ví dụ như 304 hoặc 316
• Độ dày vật liệu và kích thước tấm tối đa
•Tốc độ và khối lượng sản xuất yêu cầu
•Công suất laser và chất lượng chùm tia
• Độ cứng vững của máy và độ chính xác định vị
• Chức năng tự động lấy nét và cảm biến độ cao
•Hỗ trợ áp suất và lưu lượng khí
• Phần mềm sắp xếp, đục lỗ và tạo đường cắt
•Dịch vụ hỗ trợ kỹ thuật và bảo trì
Đối với các tấm thép không gỉ dày, chỉ công suất thôi là chưa đủ. Khung máy chắc chắn, hệ thống cung cấp khí áp suất cao ổn định, khả năng xuyên thủng đáng tin cậy, kiểm soát chiều cao chính xác và quản lý nhiệt hiệu quả cũng rất cần thiết. Những tính năng này giúp giảm thiểu tình trạng xuyên thủng không hoàn toàn, xỉ, biến dạng và thời gian ngừng hoạt động.
Cách tốt nhất để đánh giá máy móc là thực hiện một lần cắt thử nghiệm đại diện sử dụng mác vật liệu, độ dày, hình dạng và dung sai thực tế của khách hàng.
2. Điều chỉnh các thông số cắt
Công suất laser và tốc độ cắt
Công suất và tốc độ phải phù hợp với loại và độ dày thép không gỉ. Công suất không đủ hoặc tốc độ quá cao có thể gây ra hiện tượng xuyên thấu không hoàn toàn và tạo ra nhiều xỉ. Công suất quá cao hoặc tốc độ quá chậm có thể làm tăng lượng nhiệt tỏa ra, làm rộng vết cắt và gây ra hiện tượng đổi màu hoặc biến dạng.
Cắt tấm dày thường yêu cầu công suất laser cao hơn, tốc độ chậm hơn, áp suất khí hỗ trợ cao hơn và kiểm soát quá trình xuyên thủng cẩn thận. Người vận hành nên bắt đầu với các thông số được nhà sản xuất khuyến nghị và xác nhận lại bằng một mẫu thử.
Hỗ trợ khí và áp suất
Khí hỗ trợ loại bỏ kim loại nóng chảy khỏi rãnh cắt và ảnh hưởng trực tiếp đến chất lượng cạnh.
•Nitơ thường được sử dụng để tạo cạnh sáng bóng, sạch sẽ và không bị oxy hóa, đặc biệt là trước khi hàn, đánh bóng hoặc sơn.
•Oxy có thể phù hợp với một số ứng dụng nhất định, nhưng nó gây ra quá trình oxy hóa và làm thay đổi hình dạng cạnh.
•Sau khi thử nghiệm, khí nén có thể được sử dụng cho một số ứng dụng không quá khắt khe về hình thức.
Các tấm dày thường yêu cầu lưu lượng khí và áp suất cao hơn so với các tấm mỏng. Kiểm tra độ tinh khiết của khí, độ ổn định áp suất, ống dẫn, các mối nối và rò rỉ. Áp suất cao không thể bù đắp cho đường dẫn khí bị tắc nghẽn hoặc bộ điều chỉnh áp suất quá nhỏ.
Vị trí vòi phun và tiêu điểm
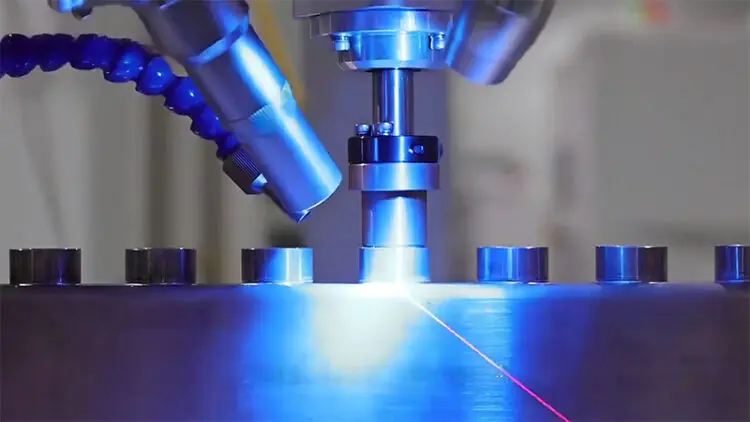
Đầu phun phải phù hợp với độ dày vật liệu, chiến lược khí và đầu cắt. Đầu phun bị tắc, hư hỏng hoặc lệch tâm có thể gây ra luồng khí không đều và tạo ra quá nhiều bavia.
Vị trí lấy nét ảnh hưởng đến độ xuyên thấu và chất lượng cạnh. Đối với vật liệu dày hơn, tiêu điểm thường được đặt thấp hơn trên tấm vật liệu, nhưng vị trí chính xác phụ thuộc vào toàn bộ quy trình. Nên sử dụng các thông số máy đã được kiểm chứng thay vì sử dụng một cài đặt tiêu điểm duy nhất cho mọi độ dày.
Xỏ khuyên
Việc đục lỗ đặc biệt quan trọng đối với thép không gỉ dày. Một lỗ đục không ổn định có thể làm hỏng vòi phun hoặc cửa sổ bảo vệ và tạo ra các khuyết tật ở đầu vết cắt.
Điều chỉnh công suất xuyên, thời gian, chiều cao, áp suất khí và khoảng cách dẫn hướng theo yêu cầu. Các tấm dày thường được hưởng lợi từ việc xuyên thủng có kiểm soát hoặc nhiều giai đoạn thay vì áp dụng ngay lập tức các điều kiện cắt toàn phần.
3. Tối ưu hóa đường cắt
Lập kế hoạch đường đi hiệu quả giúp cải thiện năng suất và kiểm soát sự tích tụ nhiệt.
•Sử dụng kỹ thuật sắp xếp lồng ghép để tối ưu hóa việc sử dụng vật liệu.
• Giảm thiểu việc di chuyển nhanh và cắt gọt lặp đi lặp lại.
•Chọn trình tự phù hợp cho các đặc điểm bên trong và đường viền bên ngoài.
•Phân bố các vết cắt đều khắp tấm vật liệu để tránh hiện tượng quá nhiệt cục bộ.
•Sử dụng các đoạn dẫn vào, dẫn ra hoặc mối nối siêu nhỏ phù hợp khi cần thiết.
• Nâng đỡ và cố định tấm vải để tránh bị xê dịch hoặc biến dạng.
Các biện pháp này đặc biệt quan trọng đối với các tấm lớn hoặc dày, vì nhiệt độ có thể ảnh hưởng đến độ chính xác về kích thước.
4. Kiểm tra máy trước khi cắt
Trước khi sản xuất:
✔ Xác nhận rằng chùm tia được căn giữa xuyên qua vòi phun.
✔ Kiểm tra cửa sổ bảo vệ xem có bị nhiễm bẩn hoặc hư hỏng không.
✔ Kiểm tra loại vòi phun, đường kính, độ sạch và độ thẳng hàng.
✔ Kiểm tra khả năng cảm biến chiều cao và khoảng cách an toàn.
✔ Xác nhận độ tinh khiết của khí, áp suất, lưu lượng và các kết nối.
✔ Đảm bảo tấm trải giường phẳng, sạch sẽ và được đỡ chắc chắn.
✔ Loại bỏ cặn bẩn dư thừa khỏi bàn cắt.
Việc kiểm tra định kỳ cửa sổ bảo vệ, vòi phun, đường dẫn khí và đầu cắt là rất cần thiết để đảm bảo hiệu suất hoạt động ổn định.
5. Kiểm tra và xem xét vết cắt
Thực hiện cắt thử trước khi gia công loại vật liệu, độ dày hoặc lô vật liệu mới. Kiểm tra:
•Xâm nhập hoàn toàn
• Các gờ và cặn bám ở cạnh dưới
• Độ nhám và vân cạnh
•Quá trình oxy hóa hoặc đổi màu
•Chiều rộng và độ côn của vết cắt
• Khu vực bị ảnh hưởng bởi nhiệt
• Các lỗ nhỏ và góc nhọn
• Độ chính xác về kích thước
Nếu kết quả kém, hãy điều chỉnh từng thông số một. Lượng cặn đáy lớn có thể do tốc độ, công suất, áp suất khí, tiêu điểm, tình trạng vòi phun hoặc giá đỡ tấm in gây ra—chứ không chỉ do tốc độ.
An toàn và bảo trì
Cắt laser liên quan đến ánh sáng mạnh, nhiệt độ cao, kim loại nóng chảy, khói, thiết bị chuyển động và khí nén. Hãy tuân thủ các quy trình an toàn của nhà sản xuất máy và các quy định địa phương.
Sử dụng đúng loại vỏ bọc, khóa liên động, thiết bị bảo hộ và hệ thống hút khói. Tuyệt đối không được bỏ qua các thiết bị an toàn. Thường xuyên kiểm tra đầu cắt, cửa sổ bảo vệ, vòi phun, bộ lọc, đường dẫn khí và bàn làm việc. Sự thay đổi đột ngột về chất lượng cắt có thể cho thấy sự nhiễm bẩn quang học, hư hỏng vòi phun, cung cấp khí không ổn định hoặc hao mòn cơ học.
Phần kết luận
Việc cắt thép không gỉ bằng laser hiệu quả phụ thuộc vào nhiều yếu tố chứ không chỉ công suất laser. Các nhà sản xuất phải lựa chọn máy ổn định, điều chỉnh thông số phù hợp với vật liệu, sử dụng khí hỗ trợ thích hợp, kiểm soát tiêu điểm và độ xuyên thấu, tối ưu hóa đường cắt và bảo trì hệ thống quang học và khí.
Đối với cả tấm mỏng và tấm dày, việc cắt thử một mẫu đại diện là cách tốt nhất để xác nhận tốc độ, chất lượng cạnh, độ chính xác và tính phù hợp với sản xuất. Han's Laser có thể hỗ trợ đánh giá này bằng cách điều chỉnh cấu hình máy và các khuyến nghị quy trình phù hợp với ứng dụng thực tế của khách hàng.
Câu hỏi thường gặp
Tia laser sợi quang có thể cắt thép không gỉ không?
Đúng vậy. Laser sợi quang được sử dụng rộng rãi để cắt tấm và phiến thép không gỉ. Độ dày và tốc độ cắt phụ thuộc vào công suất laser, chất lượng chùm tia, khí hỗ trợ, thiết kế đầu cắt, mác vật liệu và yêu cầu về chất lượng cạnh cắt.
Loại khí nào tốt nhất?
Nitơ thường được ưu tiên sử dụng để tạo ra cạnh sắc nét, không bị oxy hóa. Oxy hoặc khí nén có thể phù hợp cho các ứng dụng cụ thể sau khi thử nghiệm.
Tại sao lại có gờ sau khi cắt?
Các vết gờ có thể hình thành do sự mất cân bằng giữa tốc độ, công suất, tiêu điểm, áp suất khí, tình trạng vòi phun, khoảng cách giữa vòi phun và vật liệu, hoặc giá đỡ vật liệu. Các tấm kim loại dày đòi hỏi sự kiểm soát đặc biệt cẩn thận đối với các thiết lập khí và xuyên thủng.
Làm thế nào để giảm thiểu hiện tượng đổi màu da?
Sử dụng khí nitơ có độ tinh khiết cao phù hợp, kiểm tra rò rỉ, duy trì lưu lượng và áp suất chính xác, và kiểm soát lượng nhiệt đầu vào. Sự nhiễm bẩn bề mặt cũng có thể ảnh hưởng đến màu sắc của cạnh.








 Previous



 LET’S TALK


